销售热线
主营:欧姆龙,三菱,安川,Pro-face,松下
摘 要:在介绍模切技工艺的基础上,论述基于台达机电自动化技术平台的模切机控制系统解决方案。样板项目已经研发成功,行业远期市场看好。
关键词:伺服系统 PLC HMI 变频器 张力控制
1 引言
模切压痕属于印(刷)后(期)加工的一项重要生产工艺,用于各类印刷品压切成单个图形或表面的整饰加工,模切质量的好坏直接影响整个产品的市场形象。
在众多印后设备品种中,我国模切机产品的技术和产业化已经达到较高的水平。国内已经可以制造包括全自动平压平模切机在内的商标模切机、不干胶商标模切机、圆压圆模切机、圆压平模切机、平压模切压痕机等产品。近年来,已经可以制造联动线上的模切单元,如:柔性版印刷机、凹版印刷机、不干胶印刷机、瓦楞纸印刷开槽机等设备的模切单元。制造全自动和半自动模切机的企业也越来越多。其中就有瑞安市鹤翔印刷机械制造有限公司等温州企业。在温州的模切机行业中大多使用日系的伺服系统。瑞安巨丰机械厂使用台达的B 系列伺服系统的成功,为台达伺服在温州模切机行业的推广起到了积极推动作用。
2 模切工艺
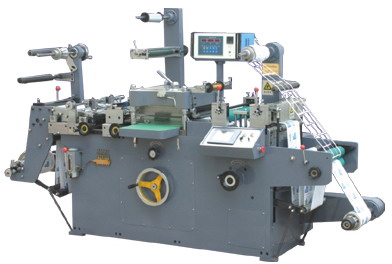
模切机,主要用于纸品类包装装潢工业中的商标、纸盒、贺卡等的模切、压痕和冷压凸作业,是印后包装加工成型的重要设备。模切机的工作原理是利用钢刀、钢线(或钢板雕刻成的模版),通过压印版施加一定的压力,将印品或纸板轧切成一定形状。若是将整个印品压切成单个图形产品称作模切;若是利用钢线在印品上压出痕迹或者留下弯折的槽痕称作压痕;如果利用阴阳两块模板,在印品表面压印出具有立体效果的图案称为凸凹压印,以上可以统称为模切技术。
模切压痕技术是按模型压痕和按模版压切两种加工技术的综合统称,其原理是在定型的模具之内,通过施加压力的大小,使印刷载体纸张受力陪位产生压缩变形或是断裂分离。模切压痕设备(简称模切机)的主要机件是模切版台和压切机构。被加工板料就是处于这二者之间,在压力作用下完成模切的整饰技术处理。模切压痕版有不同的类型和相对应的压切机构,使模切机分为平压平型、圆压平型和圆压圆型三种基本类型。而平压平模切机又因为有版台及压版的方向位置不同之别,可分为立式和卧式两种。
模切工艺是包装印刷品最常用到的一道工艺,就是用模切刀根据产品设计要求的图样组合成模切版,在压力的作用下,将印刷品或其他板状坯料轧切成所需形状或切痕的成型工艺。压痕工艺则是利用压线刀或压线模,通过压力的作用在板料上压出线痕,或利用滚线轮在板料上滚出线痕,以便板料能按预定位置进行弯折成型。通常模切压痕工艺是把模切刀和压线刀组合在同一个模板内,在模切机上同时进行模切和压痕加工的工艺,简称为模切。工艺介绍模切压痕的主要工艺过程为:上版→调整压力→确定规矩→粘贴橡皮条→试压模切→正式模切压痕→清废→成品检查→点数包装。
3 台达自动化解决方案
3.1控制系统的组成
根据模切工艺的控制要求,基于台达机电自动化技术平台的模切机控制系统由台达PLC、人机界面、变频器、伺服控制器等单一自动化平台集成:
(1)台达的伺服控制器:B系列1KW 中惯量伺服;
(2)台达的变频器: VFD022B43A;
(3)台达的PLC: DVP12SC;
(4)台达的人机界面(HMI): DOP-A57BSTD。
3.2 人机界面
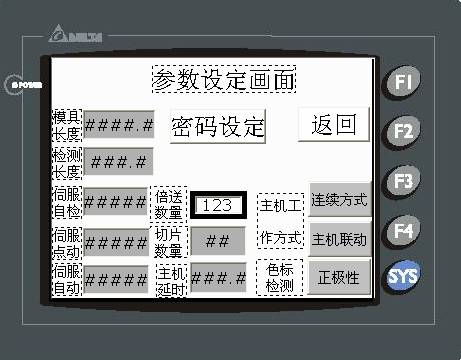
系统中的触摸屏用于人机交互操作(设置参数/状态状态等);PLC主要作为伺服定长控制和变频器模切以及定长裁切控制的控制元件;伺服系统用于定长控制;变频器用于模切控制。另外还用张力控制器控制收放卷的恒张力。主监控操作画面参见图1和图2。
图1主监控操作画面(1)
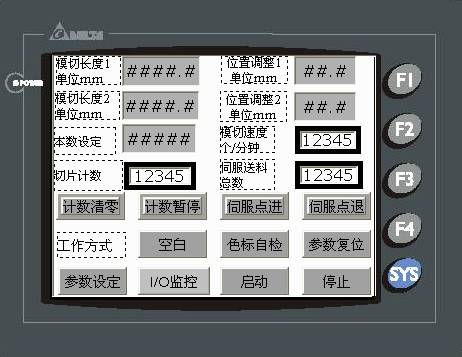
图2主监控操作画面(2)
3.3 运动控制
(1)伺服系统运行强度。系统要求伺服能频繁启停,且保证高速高精。每分钟启停在240次以上,精度在0.1MM以下。经调整参数我们B系统伺服完全能满足要求。
(2)变频器运行强度。系统要求变频器能快速起停以提高模切速度,以及保证停止时模切头不会过冲。通过放大变频器功率(2.2KW 变频器+1.5KW电机),增加变频器的刹车电阻。变频器加减速时间可以调整到0.1秒。保证快速启停。
3.4调试与运行
(1)张力限制。收放卷张力合适才能保证伺服定长精度,才能确保收放卷电机的长寿命,否则电机会应发烫严重而影响使用寿命。
(2)减低负载提高精度。伺服定长最好能设定加减速时间的PLC指令,这样可以降低伺服负载和提高定长精度。
(3)减速时间。变频器加减速时间一定要短,才能提高生产效率和停机不会过冲。
5 结束语
基于台达的全集成控制系统完成的模切机系统功能完全能满足客户的要求,伺服进给系统精度与日系系统一样。达到了预期设计的效果,价格又便宜很多,为企业采用台达的控制系统开发新的机型坚定了技术品质的信心。相信以后会有越来越多的模切机客户使用台达伺服系统。