销售热线
主营:欧姆龙,三菱,安川,Pro-face,松下
模切设备主要用于一些非金属材料如包装纸板、不干胶等的模切(全断、半断)、压痕和烫金作业、贴合、自动排废等,是印后包装加工成型的重要设备。模切设备根据不同工艺又可以分成模切机、压痕机、烫金机、粘合机、排废机等。模切机是利用钢刀、五金模具、钢线(或是钢板雕刻成的模版)通过压印版施加一定的压力,将印品或纸板轧切成一定形状的设备。图1为模切机外形图。
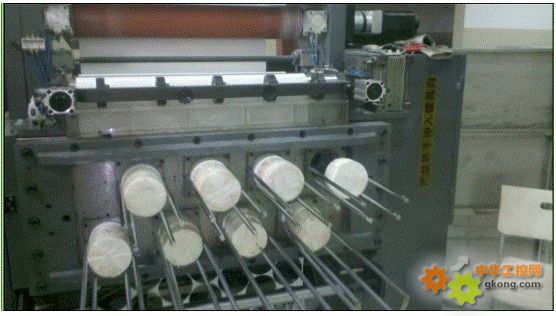
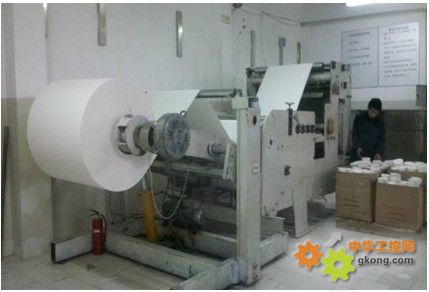 图1-b 模切机整体外形
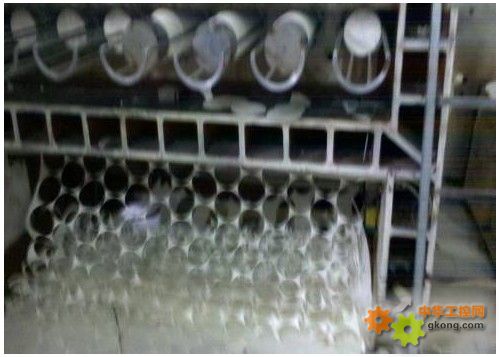 图1-c 模切机工作过程
2.工艺要求
模切的工艺特性是:将整个印品压切成单个图形产品称作模切;利用钢线在印品上压出痕迹或者留下弯折的槽痕称作压痕;利用阴阳两块模板,通过给模具加热到一定温度,在印品表面烫印出具有立体效果的图案或字体称为烫金;用一种基材复在另一种基材上称为贴合;排除除正品以外其余的部分称为排废。
模切机控制难点主要有两点:一是要求送模轴与模切轴追随性好,不能存在相位路后等问题;二是要保证送模轴(送模轴有两个,一为间歇送纸,一为连续送纸)主轴之间没有相位路后。传统的模切设备是以机械为主,弊端是模切不同尺寸的托盘时,需要更换机械凸轮和机械齿轮。而台达20PM运动控制器具有电子凸轮与电子齿轮功能,可以完全胜任模切控制的要点。如图2所示, 4为模切,主动轴为编码器安装在模切轴上,由变频器带动机械凸轮结构完成模切块的开合,对间歇送模轴送进来的纸板进行模切,要求必须在模切快打开时,间歇轴快速精确送出一定长度的纸板。连续送纸是放纸1机构为被动的电磁离合器控制张力,必须连续送纸才能保证拉动放纸机构,控制要点是要求必须在模切打开时开始送设定长度的纸,在闭合冲上之前要精确到位。连续送纸要求主要是主轴模切轴走一周期,匀速送出设定长度的纸。
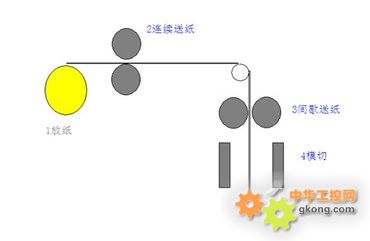 图2 模切机工艺示意图
3.控制实现
如图3所示,控制模式主要可以分为两种,一种是电子凸轮模式控制输出X轴,另外一种为高速电子齿轮模式控制输出Y轴,两种模式都是以模切轴的编码器作为主轴信号。
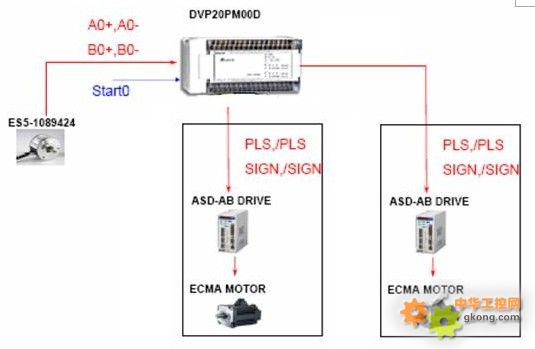 图3-a 电子凸轮模式控制结构图
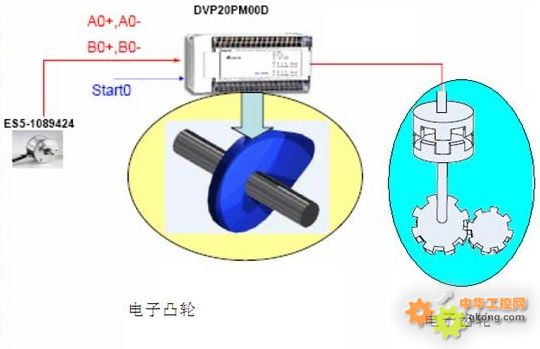 图3-b 高速电子齿轮模式控制结构图
3.1电子凸轮模式控制
光电在上升沿处触发启动电子凸轮,根据编码器(为主动轴安装在模切轴后),由变频器带动机械凸轮结构完成模切块的开合对间歇送模轴伺服进行控制,要求必须在模切块打开时,间歇轴快速精确送一定长的纸板;模切块关闭时,精确送到位置停止,便于主轴模切。在这是对间歇式伺服的控制要求。
图4中显示的位置速度及加速度,可以看出均具有柔和的加减速。这在该行业是必须具有的,因为本身间隙送纸要求高度启停,如果加速曲线不平滑柔和的话,会对机械冲击很大,速度提不高造成伺服报警。
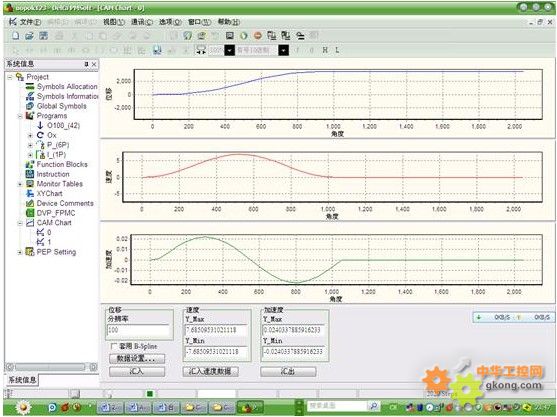 图4 电子凸轮速度设置图
间歇轴凸轮数据规划设置如图5所示。用设置长度除以间歇送纸辊周长得到D444,为主轴转一圈从轴需要送的圈数,再用送的圈数D444与从轴(间歇轴)走一圈的脉冲数7500相乘,得到最终需要走的脉冲数。客户主轴编码器一周走2000个脉冲,间隙辊直径为100mm,假设模切需要每次间歇送纸147mm,根据上述计算从轴伺服需要一个周期发出3509个脉冲。由于必须在模切块关闭之前精确送到位置停止才能便于主轴模切,所以图5中定义在主轴在2000个脉冲中间1000个脉冲位置,间歇送纸到位,把主轴凸轮从轴数据按照格式写入D1550---D1568。再把对应数据写入凸轮表,并执行平滑功能。
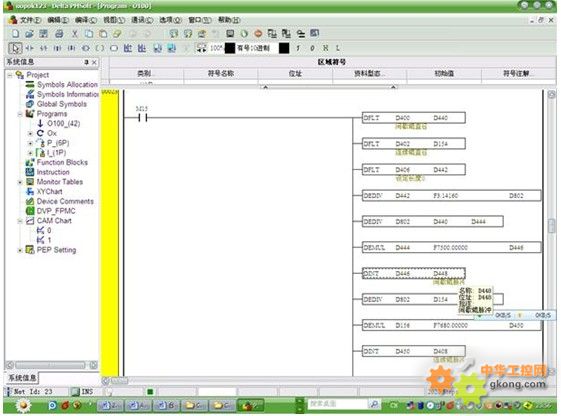 图5 间歇轴凸轮数据规划设置图
3.2 电子齿轮模式控制连续送纸
连续送纸是因为放纸机构为被动的电磁离合器控制张力,必须连续送纸才能保证拉动放纸机构。连续送纸要求主要是主轴模切轴走一周期,匀速送出设定长度的纸。这样在主轴一个周期保证连续送纸的长度必须与间歇送纸的长度一样,这样才不至于随着时间的累积导致误差越来越大。20PM运动控制器的电子齿轮模式程序如图6所示。
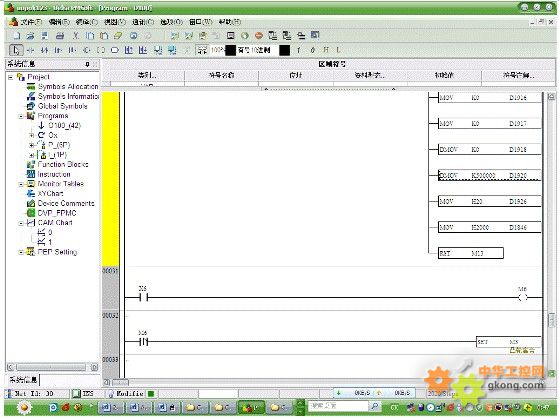 图6 20PM运动控制器的电子齿轮模式程序
高速电子齿轮模式用的是Y轴输出,必须把相应加减速时间D1916、D1917设为0,把跟踪速度D1920设为500K,同时电子齿轮的分子D1938、D1939与分母也必须根据计算设置。
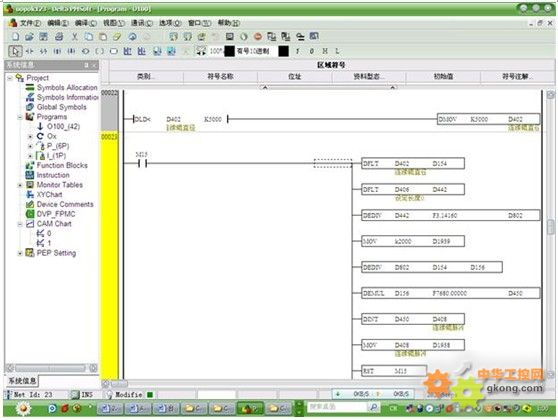 图7 高速电子齿轮模式设置
4.总结
图8为实际生产出的成品照片。传统模切机上,当需要变化模切成品的尺寸时,需要变换间歇辊的直径,这种方式极不灵活,而采用了台达20PM运动控制器只需在人机上直接改变数据即可。
电子凸轮和电子齿轮最主要的应用目的是取代传统的机械凸轮和机械齿轮,实现机械简单化、控制方便化,而目前大多数模切机都是使用复杂而笨重的机械凸轮和机械齿轮做同步控制,机械成本高。本文中台达20PM凭借其高速的处理速度,在做主从同步追随完全可以做到无轴传动,主从之间没有相位的落后,给客户提供一个智能化的解决方案,深受客户的好评。
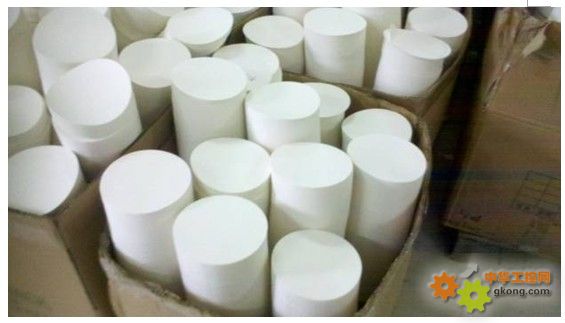 图8 模切成品
作者简介:
余强,出生于1969 年 12 月,毕业于安徽机电学院电气工程系工业自动化专业,曾就职于信息产业部第八研究所和科大创新股份有限公司自动化分公司工程部,现就职于中达电通股份有限股份有限公司PLC产品开发处,主要专注于PLC在自动化的高端运用,包括各类机械设备的精密运动控制及工程项目的过程控制的研究与市场开发。
采用ARM的MCU性能稳定,抗干扰强,内部资源丰富; 2)采用ATlab触摸芯片,精确实现电容触摸按键; 3)直流12V输入; 4)采用半桥驱动芯片,生产方便、运行可靠、性价比高; 5)三相霍尔无刷
意大利游艇业占据世界游艇市场近40%的份额,年增长率约为10%,是航海自动化解决方案提供商们竞相争夺的目标。竞争非常激烈,其中正在抢占市场份额的公司之一是OnyxMarineAutomation。O

一、概述近年来,许多工业设备制造公司随着业务扩张,业务遍及全国各地,甚至全球,而生产出来的设备必然存在出现问题的时候,一旦设备出现问题,厂商派出维护工程师前往现场进行检查和维修,然而在这个过程中,有

[2014年8月1日,德国]WindEnergy 2014 将于今年 9月 23-26 日在德国汉堡举行,届时,Beckhoff 将携其针对风电行业的集成式控制解决方案参加此次展会。基于 PC
1.零开发方案解析晓网电子提出的零开发完整解决方案只需安装,不需开发,方案直接从220V取电,继电器传入路灯灯头电源,客户不需要做额外的设计,即可通过方案中的无线单元,计量单元,继电器单元等,经过完

一、引言 在商业和工业的中央空调系统中,主要有风冷和水冷两大类组成,在这基础上再延伸有风-风机组、风-水机组、水-水机组、水-风机组等等,而水冷螺杆机组在水冷中是最具代表性的;水冷螺杆机组一般放在
XKB系列轻型主令控制器,用于控制机械设备、起重机、行车等.XKD系列中型主令控制器,用于控制起重机,行车等.XKM系列重型主令控制器,用于控制行车,冶金吊,铸造吊等.其可变的组合结构使其能够组成不

实例名称:北京费尔消防技术工程:光柱数字液位显示控制报警系统1、项目概况 北京市费尔消防技术工程公司,主要经营消防系统设计。公司拥有中华人民共和国住房与城乡建设部核发的消防设施工程专业承包壹级资质、