销售热线
主营:欧姆龙,三菱,安川,Pro-face,松下
四方变频器在数控雕刻机上的应用
一、引言
目前,数控雕刻机逐渐成为各行业生产的必备专业工具。随着CNC数控技术配合高性能的变频控制器和伺服驱动设备在各生产行业的发展应用,数控雕刻机日益成为当今雕刻行业的主流配置。
主轴系统是数控雕刻机的重要组成部件,其性能对数控雕刻机整机的性能有着至关重要的影响。变频器作为主轴系统中的心脏,更是不可或缺的关键部件。本文主要介绍的是变频器在数控雕刻机主轴拖动系统上的应用。
二、雕刻机的组成及工作原理
当今主流数控雕刻机是由计算机、雕刻机控制器、雕刻机主体三部分组成,其工作原理是通过计算机内配置的专用雕刻软件进行图样设计和排版,经由计算机把设计与排版的信息传送至雕刻机控制器中,再由控制器把这些信息转化成能驱动步进电机或伺服电机的脉冲信号,控制雕刻机主体上X、Y、Z三轴的雕刻走刀定位。同时,控制器启动变频器,带动主轴电机的雕刻头高速旋转,对固定于主机工作台上的加工材料进行切削、钻铣,即可雕刻出在计算机中设计的各种平面或立体的浮雕图形及文字,实现雕刻自动化作业,按照不同的加工材质和工艺要求,可以搭配不同的专用配置刀具。

三、数控雕刻机的主轴控制系统
主轴系统是数控雕刻机的重要组成部件,其性能对数控雕刻机整机的性能有着至关重要的影响。
数控雕刻机要求主轴系统采用无级变速,目前多采用变频器驱动异步交流电机来实现。主轴电机多采用两极高速无刷水冷电机,噪音小、切割力度大。运行转速一般在0~24000r/min,对应的变频器运行频率为0~400Hz。为了提高加工效率,大型的雕刻机会装有多个主轴机头,一台变频器同时驱动多个主轴电机工作。
四方变频器以其独特超强的性能和优越的性价比,满足了主轴要求调速范围广、转速稳定度高、过载能力强、低速力矩大、加减速时间短等方面的性能特点,在国内雕刻机市场占有相当大市场份额。
其中C300系列小功率无感矢量型变频器,其体积小巧、高性价比,多应用于主轴功率低于3.7KW的雕刻机系统。E380系列通用型变频器与H320系列高频型变频器则适合大功率主轴,其功率大、切削时转矩稳定,广泛应用于5.5KW、及5.5KW以上的雕刻机和雕铣机系统。
四、主轴系统的电气接线图及变频器参数设置
雕刻机供电系统有单相220V和三相380V。大多数机型采用单相220V供电。电气接线方式根据频率源给定方式的不同,分为以下两种:
1、主轴频率来源为模拟量给定的方式
变频器的频率源采用的是数控系统输出的0~10V模拟信号,对应运行频率为0~400Hz。此方式可以对主轴实现无级调速,根据不同的雕刻对象或者雕刻工艺,实时改变主轴切削转速。广泛应用于要求雕刻工艺较高、较精细的中高端雕刻机。
变频器的安装接线简图如下:

VC2/GND接受控制器输出的0~10V模拟量信号,此电压值与变频器里参数设置的调速频率范围对应成正比。FWD/CM为变频器正转信号,当控制器发出正转信号,则控制器上的输出继电器动作,继电器的常开触点吸合,提供信号给变频器。L1、L2为变频器的电源输入,若变频器选择三相输入,则连接在R、S、T端子上即可。TA/TB/TC为变频器继电器输出,通常选择变频器故障报警输出,接入雕刻机控制器或者外部故障指示回路。
变频器选择E380机型时主要功能参数设置如下:
功能代码
设定值
备 注
F0.0
0
通用运行模式
F0.1
5
频率输入通道选择外部电压信号VC2
F0.4
0001
运行命令通道选择外部端子控制
F0.6
0010
防止主轴反转(主轴禁止反转时设置)
F0.8
400Hz
上限频率
F0.10
3S
加速时间,可根据用户需求更改
F0.11
3S
减速时间,可根据用户需求更改
F1.3
400Hz
基本运行频率
F2.3
10V
VC2输入的上限电压(可根据控制器模拟输出范围选择)
F2.9
400Hz
最大设定频率(VC2电压10V时的运行频率)
F3.8
16
变频器继电器输出选择故障报警
注:若选取另外机型,如C300系列和H320系列,对应的功能代码不同,可根据相同的功能代码意义选取对应的功能参数值来设置。
2、主轴频率来源为多段速给定的方式
用户按照雕刻机的加工工艺要求,事先在变频器参数里设定好主轴的多个运行频率,当数控系统需要不同主轴频率时,由雕刻控制器输出的多路数字量信号,按照事先设定组合方式所对应的变频器设定运行频率,能快速的响应用户编写的雕刻程序中对主轴转速的要求,使雕刻达到最好效果。此方式运行的主轴非无级调速,只能运行固定的几个频率,一般用于雕刻工艺要求较低的场合和较低端的雕刻机。
变频器的安装接线简图如下:

FWD/CM为变频器的正转信号,雕刻机控制器发出正转信号启动主轴电机。X1/X2/X3/CM为多段速选择的数字量信号。连接到雕刻机控制器的无源输出触点,变频器根据X1、X2、X3的不同组合信号选择设定的频率运行。
变频器选择E380机型时主要功能参数设置如下:
功能代码
设定值
备 注
F0.0
0
通用运行模式
F0.1
0
在X1、X2、X3无信号时按F0.2设定频率运行
F0.4
0001
运行命令通道选择外部端子控制
F0.6
0010
防止主轴反转(主轴禁止反转时设置)
F0.8
400Hz
上限频率
F0.10
3S
加速时间,可根据用户需求更改
F0.11
3S
减速时间,可根据用户需求更改
F1.3
400Hz
基本运行频率
F3.0
1
多段速选择1(多功能输入X1)
F3.1
2
多段速选择2(多功能输入X2)
F3.2
3
多段速选择3(多功能输入X3)
F3.8
16
变频器继电器输出选择故障报警
F5.1
50Hz
多段速频率1(X1ON、X2OFF、X3OFF)
F5.2
100Hz
多段速频率2(X1OFF、X2ON、X3OFF)
F5.3
200Hz
多段速频率3(X1ON、X2ON、X3OFF)
F5.4
250Hz
多段速频率4(X1OFF、X2OFF、X3ON)
F5.5
300Hz
多段速频率5(X1ON、X2OFF、X3ON)
F5.6
350Hz
多段速频率6(X1OFF、X2ON、X3ON)
F5.7
400Hz
多段速频率7(X1ON、X2ON、X3ON)
在客户要求减速时间较短的场合,可根据需要选配接制动电阻,接入主回路端子的P+/PB之间。制动电阻功率可参考说明书附录部分的机器功率等级选择相匹配的型号。
六、雕刻机的分类及应用行业
数控雕刻机按应用可分为:木工雕刻机、石材雕刻机、广告雕刻机、圆柱雕刻机、工艺雕刻机等。
1、木工雕刻机主要用于木器加工,使其更具美观价值。
2、石材雕刻机可在石材、陶瓷、瓷砖上雕刻字画。
3、广告雕刻机广泛用于雕刻各类标牌、有机玻璃、石门牌、三维告示牌、装饰礼品等。
4、圆柱雕刻机也称立体雕刻机,能在圆柱型物品的表面雕刻。
5、工艺品雕刻机俗称玉石雕刻机。它的精度高,雕刻速度相对要慢,台面尺寸也较小,适合做精细的工艺品雕刻。
七、 小结
国内数控雕刻机厂家主要分布在山东济南、安徽合肥、江浙沪一带。其中四方变频器凭借着出色的性价比、稳定的转矩特性、完善的售后保证等特点,在群雄逐鹿的雕刻机市场中有着极大地占有率,四方变频器为雕刻机行业提供着最稳定的主轴动力保证,为雕刻机市场的蓬勃发展贡献出强健的力量。
变频器的广泛应用 随着经济改革的不断深入,市场竞争的不断加剧;节能降耗业已成为降低生产成本、提高产品质量的重要手段之一.而八十年代初发展起来的变频调速技术,正是顺应了工业生产自动化发展的要求,开创

用于搅拌机的案例很多,但这次案例经实际测试,相比没有用变频器时,生产效率提高了40%,难以置信吧!过去没有用变频器,电机速度固定在50hz运行,现在通过变频器把频率提高到70hz,大大提高生产效率。

作者:海为技术支持部 在纺织生产中,定型机通过浸轧各种染化料进行柔软、硬挺、防滑、拉幅及树脂等整理,来改善织物的手感、滑移、颜色、幅宽、外观等。对非纯棉品质,还可以起到稳定尺寸的作用。其工作原理是布

一、前言 龙煤集团双鸭山分公司集贤煤矿是一家从事煤炭开采多年的老矿,目前年产优质煤炭200万吨。该煤矿的 主井提升机为双筒式矿井提升机,滚筒直径为3.5米,提煤容器为箕斗,提媒工艺如下示意图: 该采
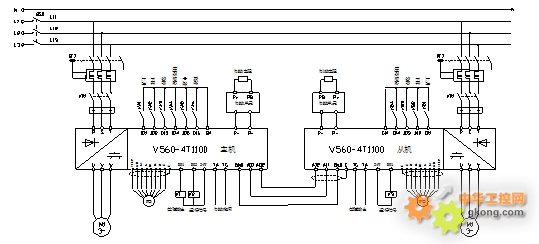
深圳市四方电气技术有限公司提供摘要:本文主要介绍了四方V560高性能变频在双吊点启闭机主从控制上的应用,成功的解决了两台以上电机同时驱动一个刚性负载时,容易造成负载分配不均匀的问题,合理的解决了一台

工业洗衣机应用广泛,变频器是工业洗衣机的核心部件。变频器应用在工业洗衣机中需要启动力矩大,频繁正反转,大电流运行并长期工作在高温高湿环境中,对变频器的性能和可靠性提出了很高的要求。HD30矢量控制变

导读络筒机是纺织行业的专用设备,络筒作为纺纱的最后一道工序和织造的首道工序,起着承上启下的桥梁作用,在纺织领域中占有重要的地位。为了满足络筒机智能化的控制需求,自动络筒机要求每个槽筒必须独立运行,并

一、前言 宝钢二期烧结工程主排风机设备1991年投入运行。主排风系统由2台21000m3/min风量,17.64kPa (1800mmWG)静压差的双吸入离心式风机机组组成,主拖动电机为2×780