摘要:传统环锭细纱机改变整机转速,需要通过更换皮带盘来实现的,其不能实现运转过程中的变速。因此,造成小纱及大纱阶段产生较高断头率,从而影响纱线的产量及质量,并损失原料。采用变频调速器可实现细纱机的无级变速,使纺纱过程在小、中、大纱阶段所受张力波动幅度缩小,减少断头率,从而提高纱线产量、质量;配置网络化通讯模块,可以方便的进行生产监控和管理。
关键词:细纱机 变频器
一、引言
细沙工序的好坏直接影响到纱线的质量和产量。细纱生产中,细纱断头是影响产品质量、产量和能耗的关键。
我国目前纺纱厂中仍有大量传统环锭细纱机在使用,随着国家政策和市场对节能降耗的需求,传统细纱机升级改造市场凸显。图1为细纱机单边结构示意图。
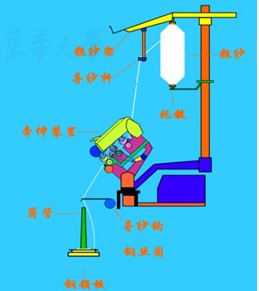
图1 细纱机单边结构示意图
二、环锭细沙机工艺中的节能改造点
环锭细纱机纺纱工艺中,一般将一个纱锭的成型过程按纱锭大小分为:小纱阶段、中纱阶段、大纱阶段。小、中、大纱的具体分界点一般按不同纱线种类的纺纱长度确定。
传统细纱机纺纱过程中,整机速度在整个纱锭成型过程中恒定不变,这样造成:小纱阶段张力波动大;中纱张力波动小而稳定但速度过低;大纱张力波动又有所增加。张力波动的变化规律决定了小纱断头最多,中纱断头最少,大纱断头较多的分布规律。传动细纱机为解决小纱和大沙断头多影响纱线质量的弊病,采取整机已较低车速运转的方式。这种工艺方式,限制了车速的提高,而中纱断头少,车速潜力不能发挥,影响了机器生产效率的提高。
为解决以上矛盾,采用主电机变频控制方式,在小纱时低速运行,中纱提速,大纱适当减速的方式,模拟整个纺纱过程纱线张力变化情况,同时实现张力波动小,从而总体提高纺纱效率的功效。图2为采用台达方案的变频细沙机控制柜。
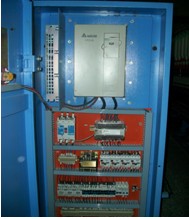
图2 台达变频细沙机控制柜
三、变频改造优势
细沙机的网络变频改造具有一下优势:
1.
提高产品质量:千锭时断头率降低,因断头的减少挡车工可以将节省的时间用来作清洁工作减少了许多突发的纱疵.提高了产品质量。
2.
提高产量:安装变频器后的细纱机,虽然在小纱和大纱时降低了5%-8%的速度(目的是降低断头率),但在中纱时根据车况提高5%-15%的速度,而中纱的长度占整个细纱长度的80%,也就使纺纱的整体速度提高了近10%,大大提高了锭子的有效运转时间,提高了细纱机的生产效率和产量。产量也就提高了近10%。
3.
节约原料:断头减少后接头回花减少,皮辊花也相应减少,也就是节约了返工浪费的原料。
4.更改工艺方便:降低劳动强度更换品种或调节转速时,不需更换皮带盘,直接修改变频器参数就可以实现。
5.
纺特殊品种效果好:对某些纺纱有一定难度的品种如强捻纱、包芯纱、麻棉纱及高档精梳产品,通过变速选择生产过程最佳点,可最大程度提高单产、减少断头。
6.
采用变频器控制可以节约用电:
(1)主电机可最大潜力挖掘电机的无功功率,充分利用和提高功率因数安装了变频器的细纱机功率因数从原来的0.78提高至0.92降低了无功电流,降低了线路损耗,节省了电能。
(2)大大减少用电设备的工作时间,从而达到节电的目的。安装了变频器的细纱机在同等产量的情况下辅助用电设备如吸棉电机用电,照明用电,空调用电,回风用电等设备的用电量也大大减少。
7.
节约生产成本:细纱断头的减少为值车工扩大看台、减少万锭用工、节约生产成本提供了可能。
8.
减少小线毛羽:通过变频降速对减少小线毛羽效果较好,有利于减小大、中、小纱毛羽值的极差具有潜在的商业价值。
9.
可以联网监控:变频器配合PLC与计算机局域网可连为一体,监视在线生产情况。表3为某厂细沙机变频改造前后断头率和毛羽指数作了对比。
表3 改造前后对照表
纺纱品种
改造前
变频改造后
断头率
3mm毛羽指数
断头率
3mm毛羽指数
小
中
大
小
中
大
小
中
大
小
中
大
JC40T
39
18
20
4.0
4.8
4.1
10
12
6
3.8
4.1
4.3
JC50W
56
48
51
3.2
4.1
4.2
28
32
43
2.7
4.0
3.0
明显可以看出,变频改造后,断头率和毛羽指数均优于改造前。
四、台达提供的几种细纱机改造方案
1.简易改造方案
针对客户低成本改造要求,我们提供利用变频器三段速控制简易改造方案。
这种方案,只需加装变频器和接近开关。将接近开关安装在主轴上作为计数信号,利用台达变频器内部计数器(接线端子TRG)计数,将变频多功能输出端子MO1、MO2对应之参数3-01、3-02分别设定:指定计数设定值到达指示和设定计数值到达指示。
同时通过换算纱线长度对应计数值,设定3-08设定计数值和3-09到达计数值。但纱线纺到一定长度,变频器多功能输出端子MO1、MO2动作,再既有外部控制线路,切换变频多段速输入端子,控制变频实现小、中、大纱锭三段不同速度,提高纺纱效率和质量。
2.优化能效方案
实际纺纱过程中,细纱的小、中、大纱并的判定并无严格界限,且纱线不同,判定的纺纱长度也不同,简易方案在不同纱线的纺纱过程中并非达到提高速度最佳效果。
现场纺纱张力测量中,张力的波动过程是一个渐进曲线过程,并非三段台阶式。为充分发挥设备潜能,可以针对不同纺纱长度的设定不同变频速度,稳定张力波动,减少断头。如图4利用台达变频器的R485通讯功能,配合台达DVP系列PLC的通讯程序,可以方便的在不同纱线长度段改变变频频率,达到产量和质量的最优化。
此方案的基本配置如下:DOPAS38(或TP04)+DVP24ES+VFD110B43P
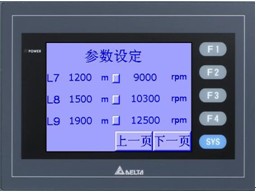
图4 速度设定
3.网络化变频方案
现代纺纱车间随着自动化水平的提高,对设备的网络监控能力提成了更高要求。细沙车间作为纺纱工艺工程中配置最多的机型,不少客户需要对细纱车间实现网络监控,中控室采集每台车班次、产量等关键信息。
台达机电产品利用其强大的网络整合能力,在方案2的理论基础上,构建网络。实现细纱机单台故障监控、产量统计、参数设定等功能。
对比前两种方案,此种方案改造成本较高,但可提供车间管理的自动化水平。其电气构架如图5
台达机电产品支持多种网络协议,考虑成本和数据传输稳定性,我们构建以太网络构架。
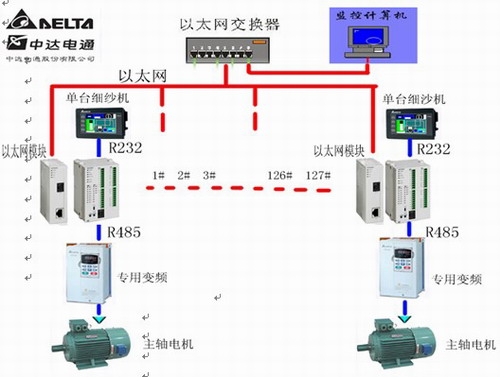
图5 细纱机网络改造构架
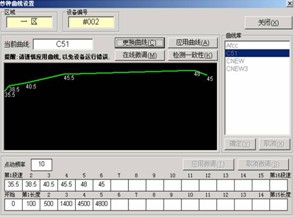
图6 中央监控PC对单机变频速度的设定
六、结论
台达机电产品拥有完整的自动化产品产品线,针对细纱机改造,我们拥有不同成本和效果的改造方案,同时可以满足客户个性化的配置要求。
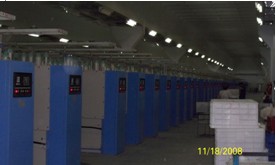
图6 使用台达机电产品的细纱机车间
根据不同厂家型号的老式细纱机提供不同的改造配置,凭借台达强大的网络兼容能力,支持Enthernet、CanOpen、DeviceNet、Modbus等主流协议,配合纺织行业专用无风扇平板散热式变频器VFDB-P,能完成细纱机车间对高温、高湿、高可靠性、网络化的要求。
基于我们对纺织行业的理解和多年实践,我们能够为客户提供个性化、全流程、系统化集中解决方案。为更好的服务纺织行业客户,公司专门成立的纺织行业应用处,全面应对纺织全流程控制问题。
参考文献
1孙卫国.纺纱技术 .北京:中国纺织出版社.2005
2台达DVP28SV 安装说明.上海:中达电通股份有限公司.2008
3台达DVP系列PLC编程手册.上海:中达电通股份有限公司.2007
4台达VFD B-P变频器使用手册.上海:中达电通股份有限公司.2008