销售热线
主营:欧姆龙,三菱,安川,Pro-face,松下
文:中达电通股份有限公司 李得宁
【摘要】本文主要介绍中达高端数控产品PUTNC-H6C-6数控系统和台达ASD-AB系列伺服和ASD-A+系列伺服在复合车床上的完美整合应用。本方案充分发挥H6多轴系统的控制优势,实现斜床身车铣6轴复合车床的高精度、多轴联动、多功能的控制需求。
【Abstract】This paper mainly introduces the high-end numerical control products PUTNC-has H6C-6 numerical control system and sets of ASD-AB series servo and ASD-A + series in the compound of the lathe servo perfect application integration. The scheme fully play H6 multi-axis system control advantage and realize the car milling 6 axis bed lathe of high precision, compound axis, multi-function control with demand.
【关键字】数控系统;复合机床;车铣6轴;多轴控制
【Keywords】numerical control system; compound machine tools; car milling 6 axis; multi-axis control
为能在激烈的市场竞争中取胜,提高机床附加价值功能的集成化正在发展。代表这一趋势的就是以一台机床进行复合加工和不同方式的加工、作为可达到多品种、小批量生产、不同品种不同产量的生产时代的王牌而显露头角的复合加工机床。
复合机床,又称为复合加工机床,或多功能复合加工机床,是能够在一台主机上完成或尽可能完成从毛坯至成品的多种要素加工的机床。现今的制造业,特别是在机械加工现场,有如下几个特点:多品种、中小批量化生产;较紧的交货期;尽量降低生产成本;伴随轻型化、产品外观美学化的市场需求,产品的形状日益复杂;缺乏技术娴熟的核心员工。
为适应这种现状,在激烈的市场竞争中取胜,作为“王牌”的复合加工机床闪亮登场了。复合加工机床的开发、生产在不断得到推进,特别是最近具有将车削功能和回转切削功能合并起来的机床的销售台数迅速增加,今后可望达到与加工中心相匹敌的生产和销售规模。
1 控制系統的组成
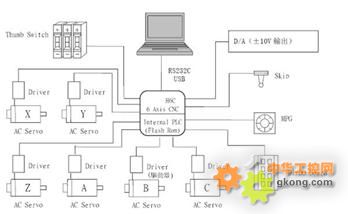
数控系统:PUTNC-H6C-6×1;
伺服驱动:ASD-A4523-B×1、ASD-A0721-AB×3、ASD-A1021-A×1、ASD-A1521-A×1;
伺服电机:ECMA-C30807ES×2、ECMA-C30807FS×1、ECMA-F21845PS×1、ECMA-E31310FS×1、ECMA-E31315ES×1。
2 性能及特点
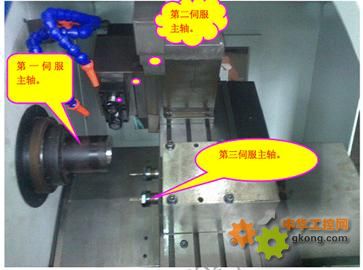
通过台达PUTNC-H6C-6的高性能6轴控制器,匹配台达高性能伺服和45°高刚性斜床身,充分发挥产品高性能的特点,分别作用于X轴、Y轴(垂直于X轴,用于铣削加工)、Z轴、A轴(第二主轴)、B轴(第三主轴)、C轴(第一主轴),组成车铣CNC复合加工车床。
以车削为基础的CNC复合加工车床,通常是以普通CNC数控车床为基础,匹配一个4工位或者8工位电动刀架或液压伺服刀架,或者匹配便于高效批量加工的多个排刀等刀具发展而成。主要加工对象为轴类、盘套类等回转体零件,还可以进行轴类加工件的侧向或者轴向的铣削、钻孔和攻丝等加工。
在垂直于X轴的端面后端装上具有可任意升降的铣削动力头(第二主轴),在铣削动力头的第二主轴上安装铣刀、钻头或丝锥。铣削动力头的升降通过伺服电机带动滚珠丝杠旋转来实现精确定位。通过第一主轴的速度模式和定位模式的切换,匹配定位模式下的任意分度配合X轴端面和Z轴端面安装的动力头(第二主轴和第三主轴)上安装的旋转刀具进行偏心钻孔,攻丝和铣削加工,还可实现圆柱的高速插补,从而大大地扩展了数控车床复合加工的能力。 达到通过一次工件装夹,便可对回转体零件进行全部或大部分的加工效果。
3 现场资料分析
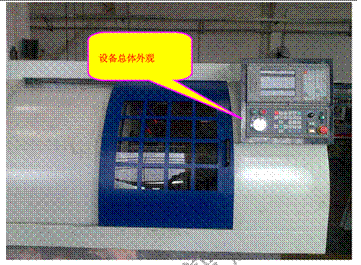
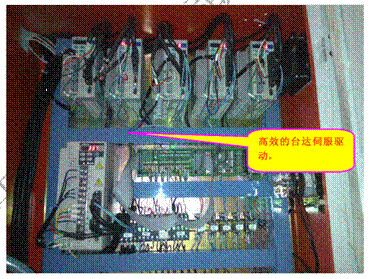
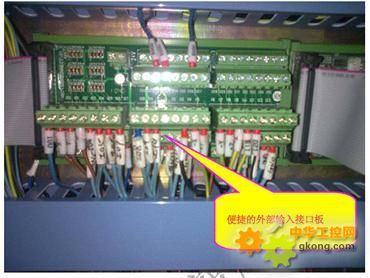
4 控制器结构及特色
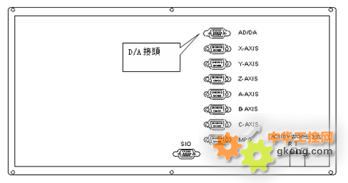
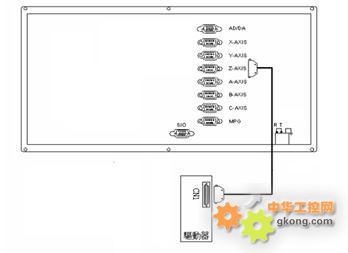
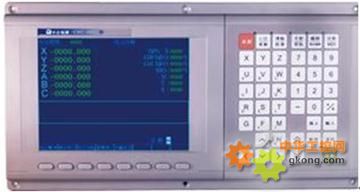
电压命令型伺服系统,最大响应速度,每秒400万个脉冲 (4000kpps) 分辨率1μm 时,速度可达每分钟240米。
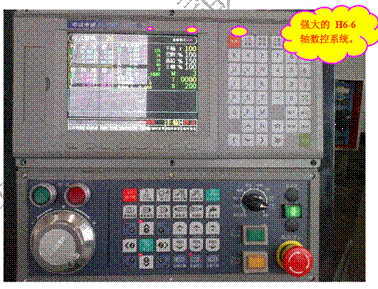
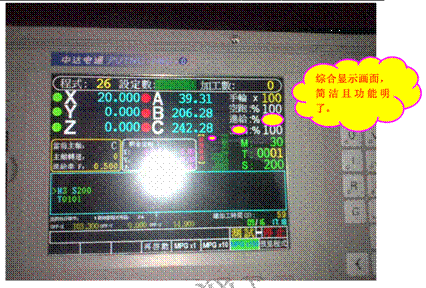
可自由设计简易之LCD屏幕,利用LCD显示编辑系统,简单易学。并可选择PC屏幕显示编辑软件,便于监视或检验程序。经计算机RS232 接口,可由PC传送并执行程序 (边传边做),或直接通过USB接口进行传输。
除一般程序设计外,也可由CAD/CAM制作完成,经USB或计算机RS232C接口输入。
可自由规划个人专属 KEYBOARD 或指拨设定。
H6C 控制器可经由滚轮及被动 ENCODER 同时反馈,相互比对,确认送料长度。
主机程序记忆储存容量536k。
关机后,以电池系统保存程序 (BatteryBackup)。
MCM参数设定表,可针对不同CNC机台特性,设定机械参数,增加配机的亲和性。
具齿隙补偿功能,可以调整导螺杆因使用后,所产生的齿隙误差。
具6组工作坐标系设定功能,能方便程序设计与工件加工。
客户自设程序群功能(MACRO)。
刀具进给率可设定为毫米/分钟或毫米/每转。
单节间不停顿模式功能。
跳节功能 (Option Skip)。
选择性停止 (Option Stop),进给暂停 (Feed Hold) 功能。
在加工程序中,绝对值与增量值可同时交互使用。
自我诊断及错误指示功能。
切削圆弧时,可以直接用R-值表示半径,也可使用I与J值。
各轴均可设定为主、仆模式。
具MPG手摇轮接口,可执行手摇轮测试程序(MPG Test)。
提供串行输入128点,输出128点之可程序逻辑控制点。
5 主要应用市场
本机床配合台达PUTNC-H6C-6数控系统具有车削、钻削、镗削、铣削,攻丝等功能。适用于高速钢、硬质合金及陶瓷刀具,对黑色金属、有色金属及部分非金属材料的零件进行粗、精加工。可车削内外圆柱面、内外圆锥面、端面、沟槽、螺纹及复杂回转型面,并可对零件的端面进行钻孔、攻丝、镗孔、铣削、及外表面铣削、深度较小的镗孔工序。
6 结束语
随着科技的飞速发展,机械加工行业正在不断地向自动化、专业化、定向化的控制升级转化。结合中达电通控制系统的稳定性、开放性和易用性,在很多特种机械上都有很大的发展空间与潜力,配合中达综合自动化产品组成的整体解决方案,以经济的成本、较高的性价比完成客户产品的自动化控制需求。
作者简介:
李得宁,男,出生于1984年9月,毕业于现代学院,自动化专业,天津科技大学,电气工程及自动化专业。现任中达电通股份有限公司天津机电业务处应用工程师,主要从事台达TOP系列触摸屏,DVP系列PLC,ASD系列伺服,VFD系列变频器,GMC系列数控系统,台达温控器等全系列工业控制自动化产品的市场拓展技术解决方案支持,制定与实施综合自动化解决方案,有着丰富的行业经验,积淀了不同行业间的特色功能拓展技巧与行业工艺。
设备数据远程监控系统是物联网与大数据技术在中国制造2025中的典型应用,主要实现设备运行状态全面感知、故障诊断与远程控制等数据智能上传并记录,方便用户查看与管理,实现设备信息可追溯,帮助用户实现一
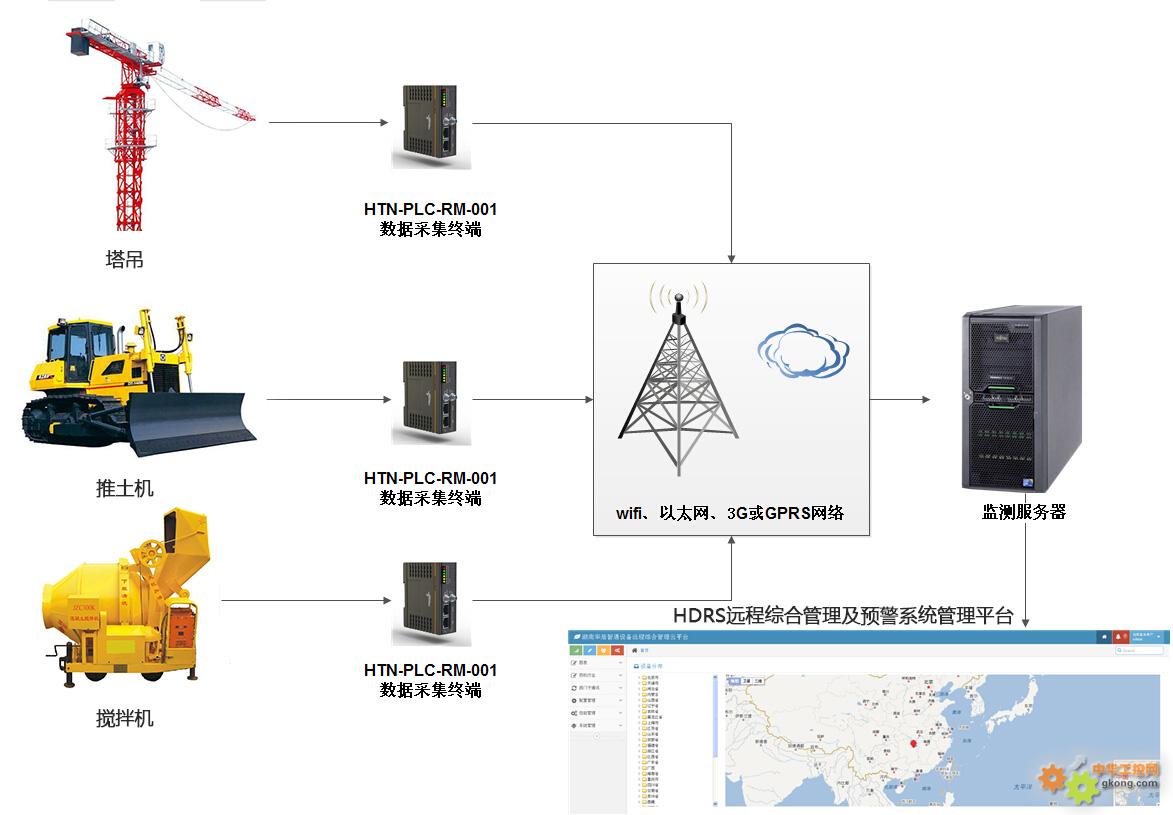
城市建筑是构成城市的一个重要部分,它从很大的方面上与我们的经济、文化和生活相关联。近年来,安全生产已引起了全社会的共同重视,建筑施工安全也得到了社会的普遍关注 。虽然,大部分的施工企业都制定了各项安

背景在现今工业物联网(IIoT)的时代,除了现场端各种不同装置设备之间要能相互通讯,以进行数据传输与共享,上位端管理系统,如:SCADA、MES、ERP等,也要能有效地整合不同的通讯协议,实时取得现

天津地铁一号线的线路从刘园至双林全长26.195公里,其中地下线路13.915公里。线路共设车站22座;车辆段、停车场各1处;调度控制室中心1座。采用750伏第三轨直流供电,全线设4座主变电所、23
赵斌安科瑞电气股份有限公司 上海嘉定摘要电能造福人类,同时也会带来严重灾害。本文通过对达州火车站配电中心电气火灾监控系统项目案例的介绍,简要阐述安科瑞电气研发生产的Acrel-6000电气火灾监控系统
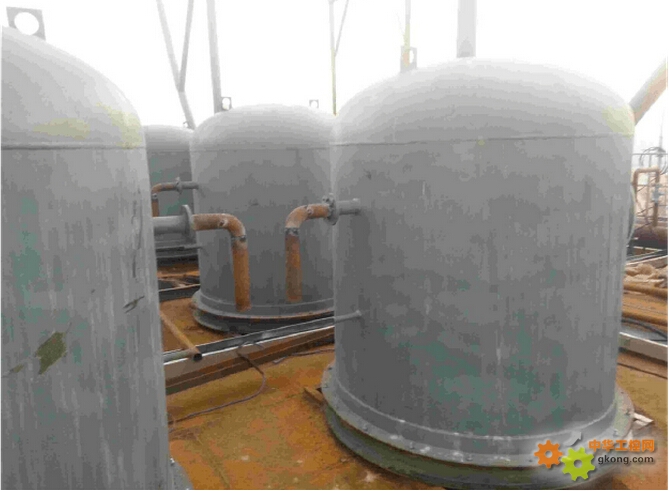
一、电除尘器低压控制系统的组成及控制要求电除尘器的低压控制工艺主要包括振打控制,绝缘子温箱电加热控制灰斗电加热控制、卸灰控制、料位控制、进出口温度显示、高压隔离开关到位显示以及远程通讯等 振打控制系

阿克苏数据机房项目的消防应急照明和疏散指示系统是安科瑞研发的集监视、报警、管理于一体的计算机测控系统,该系统可以通过控制器接收火灾报警系统的信号,当火灾发生的时候,消防应急照明和疏散指示系统具有智能动

威盛提供多样化行业系统和板级平台,可靠性高、抗震抗撞击,是轿车、商务车、客货两用车、大巴、卡车甚至船舶等车载电脑系统的理想选择。 威盛车载硬件平台设计坚实并多媒体功能丰富、低功耗的优化处理器,并支