销售热线
主营:欧姆龙,三菱,安川,Pro-face,松下
CAN总线触摸屏,支持所有CAN协议,例如常用的J1939和CANopen协议。提供高度开放的CAN帧的编辑界面,用户可以非常的容易的自定义配置自己的CAN通讯内容。可以随时修改CAN协议通讯内容,让CAN通讯更加灵活。提供组态软件开发CAN通讯协议,简单快捷。功能介绍:◇特色功能:分期付款,自定义协议,中文输入、可扩展CAN通讯、可扩展视频监控、可扩展第三个串口(RS485),屏幕截图◇基本功能:开关按钮,数据设定(显示),状态指示灯,实时曲线,历史曲线,报警显示,权限设置,中英文切换,模拟动画,支持modbusRTU协议。随着工业自动化技术的发展.智能仪表也在不断的更新换代。人们不但要求与仪表密切相联系的人机界面要有快速的响应速率,还要省去复杂监控程序的编写。为此,本文介绍了触摸屏在这些方面代替以往的人机界面.以节约成本。减轻开发人员工作量的具体方法。
智能仪表是由实时多任务操作系统、实时监控软件、任务级组态软件、实时数据库等构成,并由现场智能测控仪表软件组件集成技术来支持在线组态。内嵌智能监控子程序。该监控子程序可使系统按照预定操作方式运转。以完成人机会话和远程控制.从而使系统按照操作者的意图或遥控命令来完成指定的作业。
该面板的键盘/显示器在工作.当键盘/显示器查询到某键的状态发生变化时。主动向SHCAN2000智能仪表传送发生变化的键的新状态,而不考虑其他没有发生变化的键的状态。当两键或三键同时变化时。以键盘/显示器查询到键状态变化的顺序逐一发送。由于每个字节只表达一个键状态的变化,因此多键同时按下时,要多个字节的发送才能实现键状态的传送。
由于智能仪表处于正常运行状态时,在串行口上只有键盘/显示器向智能仪表发送键状态的变化。因智能仪表规定:主动向智能仪表传送的数据只有一种.那就是键状态的变化。其数据格式如表1所列。其中键号的定义如表2所列。
当用户操作键盘时,监控子系统必须对键盘操作进行解释,并调用相应的功能模块来完成预定的任务,同时通过显示等方式给出执行的结果。因此,监控子系统必须完成解释键盘、调度执行模块等任务。
系统运行的最初时刻,应对系统进行自检和初始化。开机自检在系统初始化前执行,如果自检无误,即可对系统进行正常初始化。初始化过程安排在系统上电复位后的主程序最前面。监控子系统的任务包括完成系统自检、初始化、处理键盘命令、处理接口命令、处理条件触发并完成显示功能等。由于这种监控子程序集成于下位机,因而程序设计工作量较大,修改困难。实际使用时,往往要根据用户的要求进行大量的程序修改工作。从而加重了设计者的负担。
DSP芯片是目前为止用于数字控制领域性能相当好的一款DSP芯片。它具有丰富的通信接口,其中包括一个CAN,两个UART.一个SPI和一个MsBSP。本体系中以TMS320F2812为网桥来实现协议的转换。下位机的数据通过CAN送到网络接口CAN 2.0B,然后经协议转换后,通过UART口送出,之后再经过现场显示接口RS一232C送至现场智能监控设备(现场人机界面)显示。而SPI主要是为系统扩展用的.EEPROM、A/D、D/A以及开关I/O的扩展皆可通过这个接口来实现。
应用Modbus协议实现与触摸屏的通信:
系统中用的CAN2.0B只定义了物理层和数据链路层,缺少应用层和网络管理层,因而协议并不完整。MODBUS是工业控制领域中的一种应用层协议,具有开放性和透明性。近几年来,随着MODBUS应用协议的不断拓展.现已形成了MODBUS应用协议族,而且基于:MODBUS应用协议族的解决方案已经逐渐应用于各种现场级测控领域。事实上,基于串行链路和TCP/IP的MODBUS应用协议是根据ISO各层模型定义的两个通信规范。基于串行链路的MODBUS协议与,TIA/EIA标准232一F和285一A有关:而基于TCP/IP的MODBUS协议与IETF标准的RFC793和RFC79l有关。基于以上考虑,利用MODBUS作为CAN应用层协议来完成系统的升级。这样.整个系统采用RS232串口与上位机进行通信,同时利用网桥完成MODBUS和CAN协议的转换,而利用CAN总线来完成与现场总线智能仪表的通信。
由于触摸屏支持MODBUS协议的1-5和16号功能,故可成功地实现与TMS320F2812仪表的通信,并可通过仪表的现场接口RS一232与触摸屏进行数据交换。此串口还可以与FIX、LABWIEW等组态软件进行通信,以完成实时显示、历史记录、故障报警等系统监控和管理功能。触摸屏的组态软件简单易用.功能强大.并支持棒图、趋势图和留言板等功能。它不用编写监控程序,界面设计集中在触摸屏的组态软件Easybuilding500中。
另外,触摸屏与仪表的通信设置也非常简单。只需在Easybuilding500组态软件的参数设置中设置和。仪表相对应的波特率、数据位、停止位、站号,然后把编辑好的界面下载到触摸屏中,再用一条通信电缆就可成功地实现的通信。
4.结束语
本设计成功的运用工业触摸屏与现场智能仪表进行通信,从而在工业现场不适应和无必要安放计算机情况下,实现了人机之间的信息交互,从而达到了控制的目的。此外,该设计还减轻了下位机的工作负担,用户不用编写复杂的监控子程序,同时监控界面美观生动.触摸屏成本低,方便耐用,通讯稳定。
工业生产过程的自动化程度的提高,PLC和含有微处理器的智能测控设备逐步取代了继电器和模CAN总线拟仪表。为了解决PLC人机交互功能较弱,编程操作1.1CAN总线技术复杂,人机界面不够友好的问题,目前相当多的应用PLC的控制系统都装备了触摸屏人机界面(HMI)现场总线是应用在生产现场、在微机化测量控制前较为流行的HMI大多基32位精简指令集嵌入式设备之间实现双向串行多节点数字通信的系统,也成CPU,带有RS-232/485串行通信接口,使用触摸屏和为开放式、数字化、多点通信的底层控制网络1。现图形界面(GUI)技术,为设备操作者提供直观的信线把单个分散的测控设备变成网络节点,把它们息显示和控制手段。工业现场的众多智能设备之间的连接成可以相互沟通信息、共同完成自控任务的网络通信的主流技术是现场总线(FieldBus)技术,CAN系统与控制系统。现场总线代表了工业控制系统分散总线是现场总线技术标准中应用最为广泛的低层网络化、网络化、智能化的发展方向,成为目前工业自动之一。实现CAN通信需要专用控制模块完成协议和化技术领域的热点之一。电平转换功能,这些是传统HMI所不具有的,HMI自上世纪80年代末以来,有几种现场总线技术已扩展CAN总线控制功能,使得HMI不仅可以同PLC逐渐形成影响并在一些特定应用领域显示了自己的优通信,也可以和伺服控制器等设备通信,提高设备性势。

伴随中国制造2025战略方针的推进,国内制造普及智能化的进程已经得到逐步落地,越来越多的智能制造示范基地生成,也给国内许多制造企业带来了范本。在智能制造的大环境下,据公开数据显示,2020年中国智能
XENA NETWORKS | 2400GbE 网络压测平台,基于雷神系统THOR-400G PAM4的7速网络模组,提供PRBS、MAC/IP多重业务测试能力ValkyrieBay 4RU机箱搭载
新型RS-485总线不限距离和节点数 摘要:传统的RS-485总线的传输距离限制为最远1200米,同一条总线所挂的节点数限制为最多128个。新型RS-485技术的每一个节点都带中继功能,这样在加入

智能控制技术通过测控系统以接近最佳方式监控智能化工具、装备、系统达到既定目标的技术,是直接涉及测控系统的效益发挥、从信息技术向知识经济技术发展的关键,包括仿人的特征提取技术,目标自动辨识技术,知识的
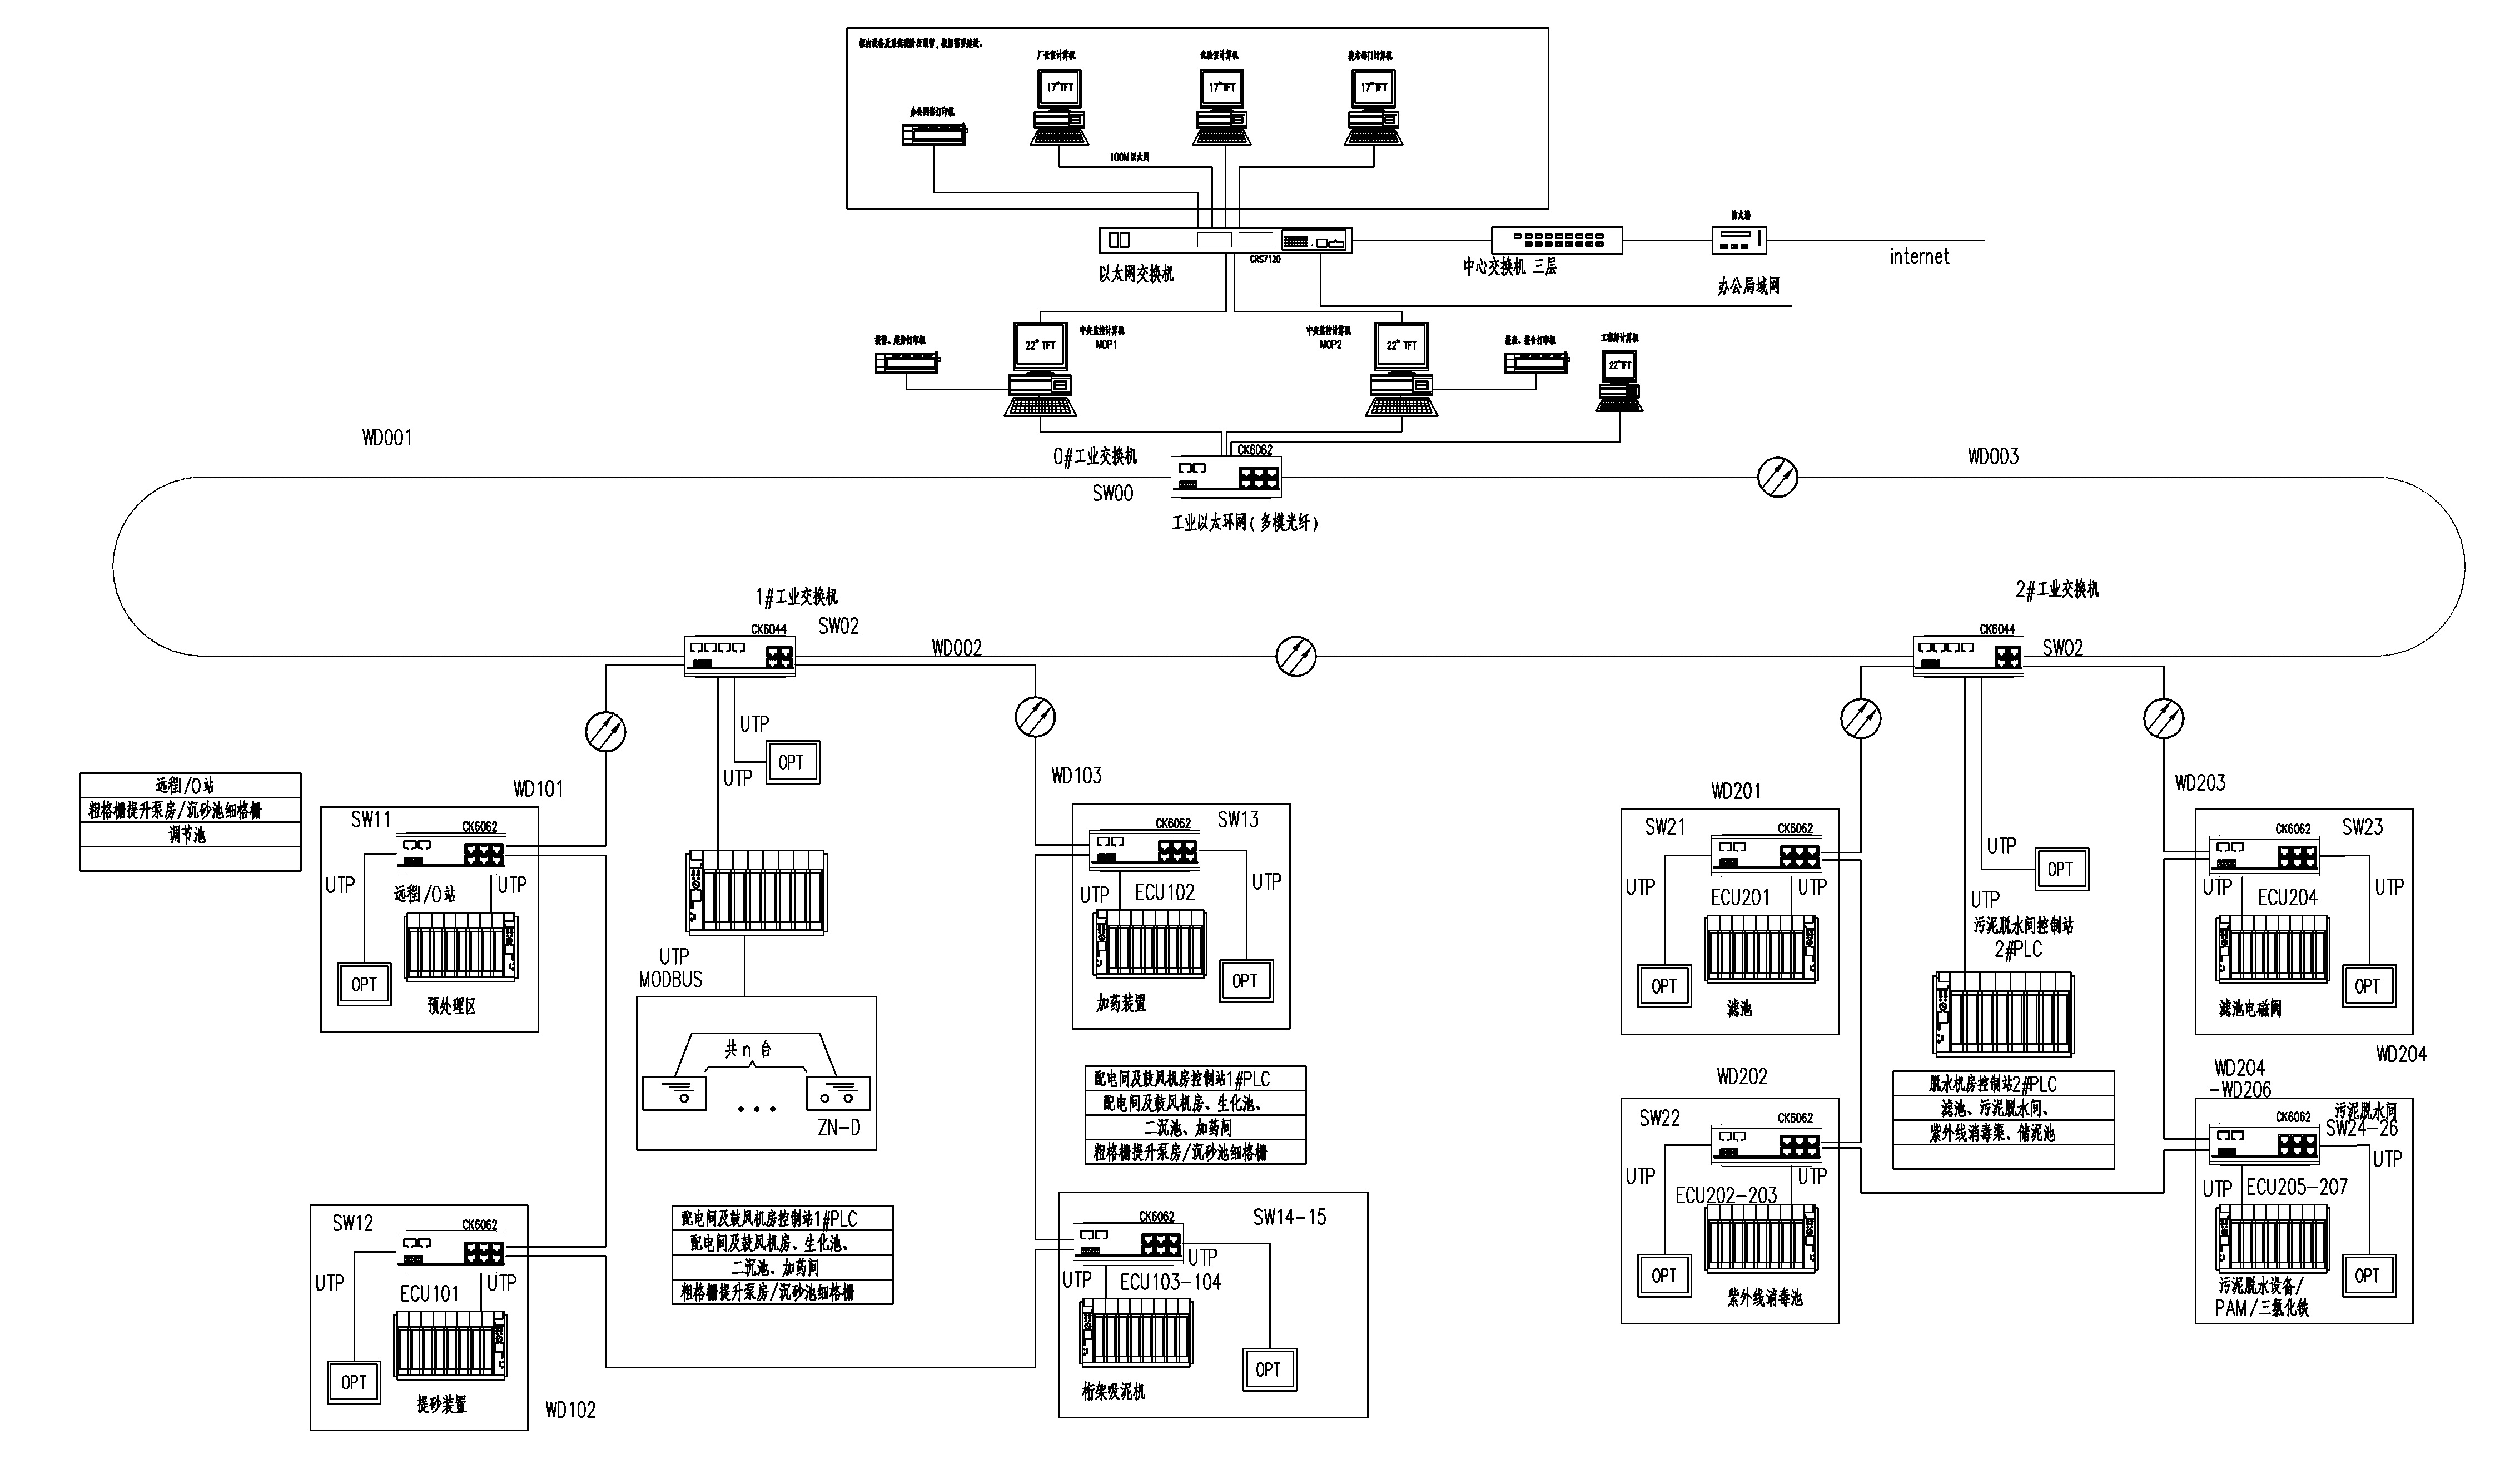
产品选型数据通信网采用讯记科技工业以太网交换机产品;序号 产品型号 产品名称 数量 单位1 CRS7220 机架式网管工业以太网交换机 1 台2CK6044导轨式网管工业以太网交换机 2 台3CK6
[2013年9月12日,德国] 压缩空气仍然在几乎所有行业领域中使用,不管是用于驱动、控制、运动还是传输。对于高效的机器设备加工来说,必须尽可能彻底地分析和监测压缩空气,以最佳方式集成到控制系
工业机器人预测性维护 以工业机器人的运行数据为准,从策略层面来实施维护流程,那么设备管理人员就可以实现所谓的预测性维护将维护技术与从不同设备和机器上得到的实时信息关联起来,从而可以实现按需完成维护工
应用领域:汽车工业使用的产品:NI的数据采集卡、LabVIEW软件、可编程自动控制器 (PAC)挑战:设计并开发一个用于单个ECU(发动机控制单元)并能迅捷而全面地运行的便携式、自动测试工作站。解决